Notizia

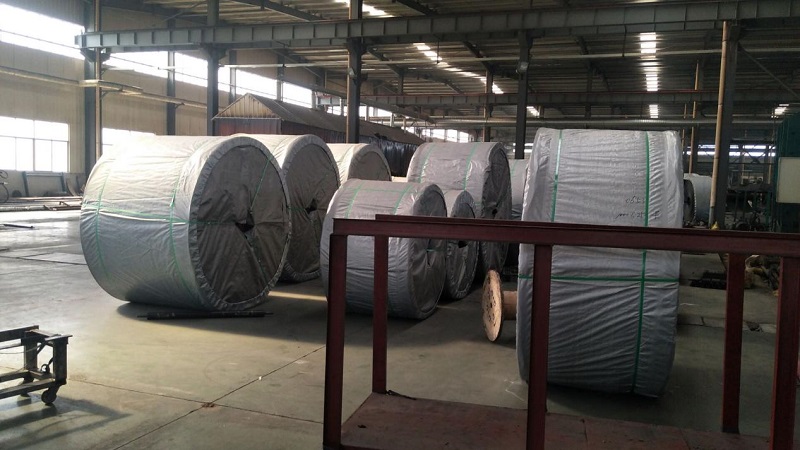
Processo di produzione di nastri trasportatori in gomma

I. Preparazione delle materie prime (formulazione personalizzata)

Tre categorie di materie prime fondamentali sono proporzionate con precisione in base alle condizioni operative:

Materie prime in gomma

Gomma base (Gomma Naturale/NR, SBR, EPDM, NBR) + Agenti rinforzanti (nero di carbonio, silice) + Sistema di vulcanizzazione (zolfo, acceleranti) + Additivi funzionali (antiossidanti, agenti resistenti all'usura, ritardanti di fiamma, plastificanti).

Differenziati per applicazione: gomma della copertura superiore (resistenza all'usura e agli urti), gomma della copertura inferiore (basso attrito) e gomma del nucleo/rasatura (specifica per l'incollaggio alla carcassa).

Materiali di base della carcassa

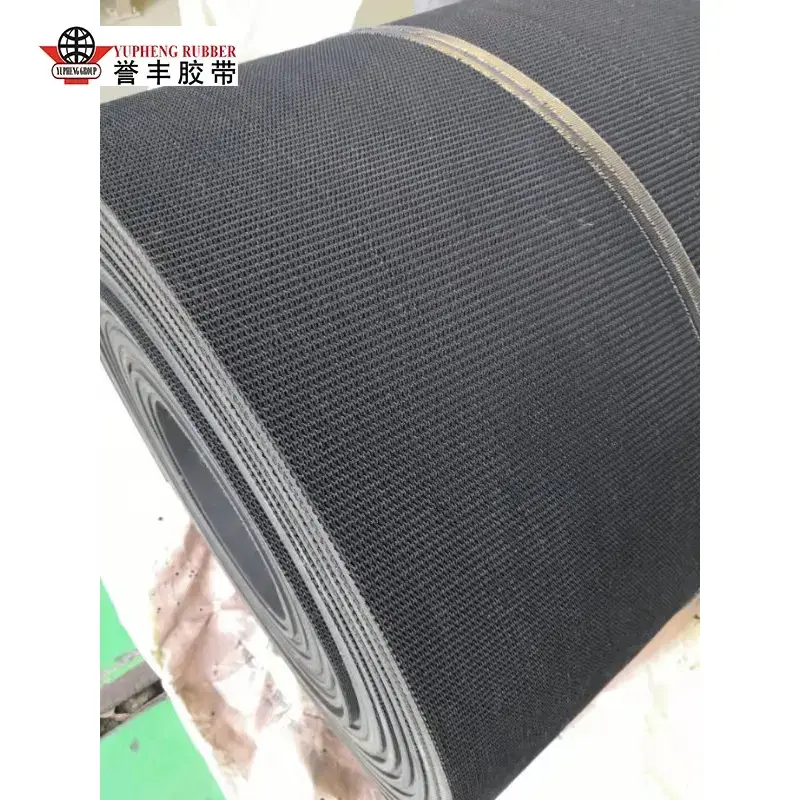
Nucleo del tessuto: poliestere (EP), nylon (NN) o tela di cotone; fornisce capacità portante multistrato ad alta resistenza.

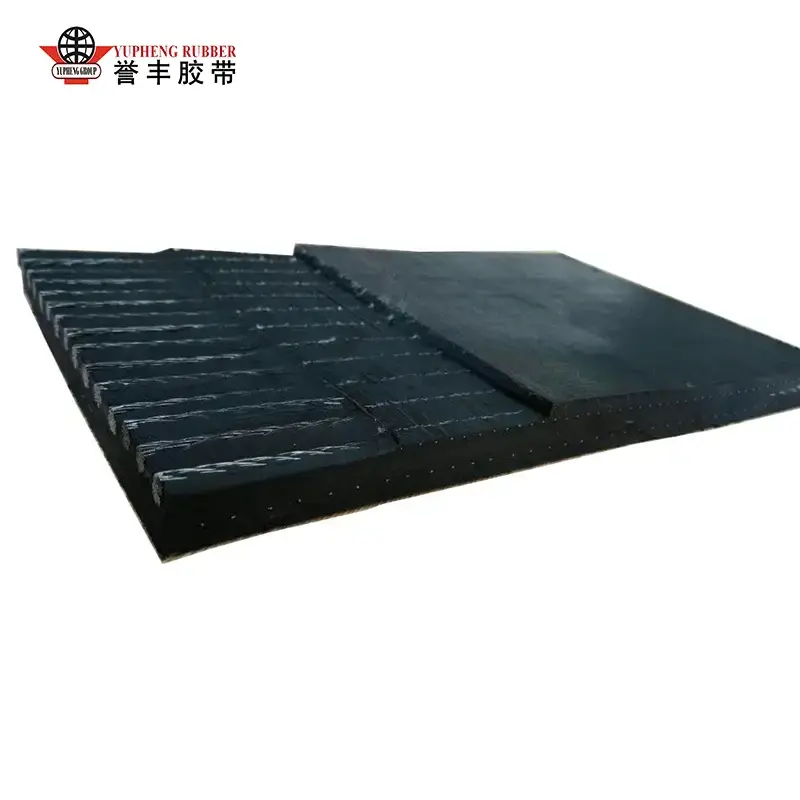
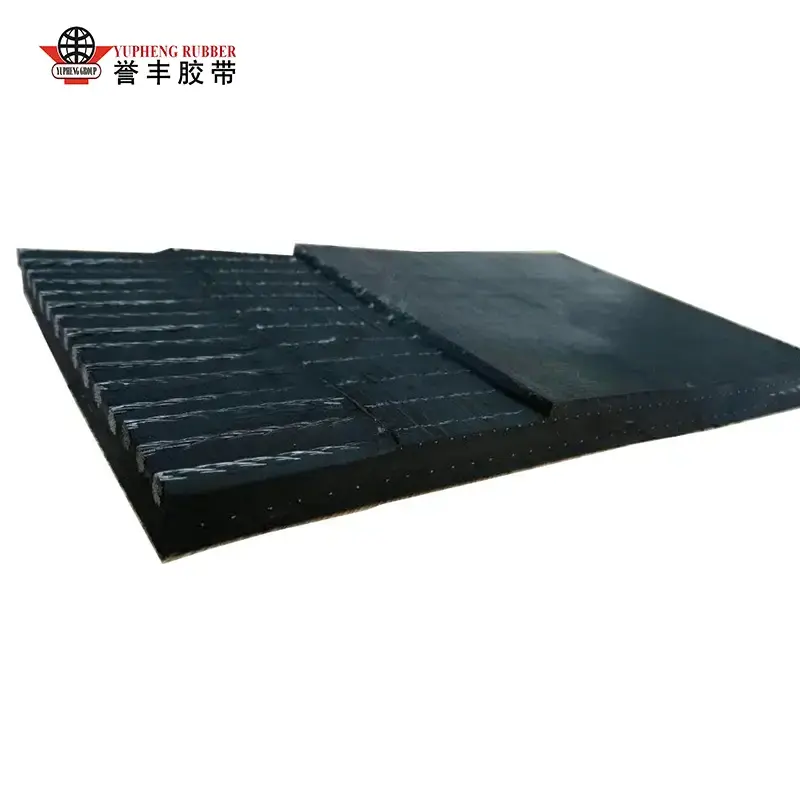
Anima del cavo in acciaio: cavi in ​​acciaio zincato; progettato per applicazioni minerarie a lunga distanza e ad alta tensione.

Agenti leganti

Soluzione di immersione RFL (Resorcinol-Formaldehyde-Latex): previene la delaminazione tra la gomma e il tessuto o le corde di acciaio.


II. Processo di miscelazione (preparazione della mescola di gomma; determina le proprietà fondamentali)

Le materie prime vengono pesate e immesse in un miscelatore interno chiuso; la miscelazione avviene ad alte temperature (120–160°C) e alta pressione per 10–15 minuti per garantire che il nerofumo e gli additivi siano completamente dispersi all'interno della gomma di base, prevenendo l'agglomerazione o la vulcanizzazione prematura (bruciatura).

Il composto viene scaricato in un mulino aperto per ulteriore miscelazione e raffreddamento per alleviare le tensioni interne.

Una sfogliatrice pressa il composto in fogli di spessore fisso; questi vengono raffreddati e lasciati riposare/maturare per 4–24 ore per stabilizzare la plasticità.

I campioni vengono testati per durezza, resistenza alla trazione e forza di adesione; i lotti inferiori agli standard vengono rielaborati, mentre i fogli qualificati vengono archiviati per categoria per un utilizzo futuro.


III. Pretrattamento della carcassa (fondamentale per migliorare la forza di adesione)

1) Pretrattamento della tela del tessuto

La tela viene appiattita e depolverata, quindi immersa in una vasca RFL ed essiccata; questo forma una pellicola legante sulla superficie delle fibre della tela, impedendone la successiva delaminazione o separazione. 2) Pretrattamento del cavo d'acciaio

I cavi in ​​acciaio zincato vengono sottoposti a sgrassaggio e rimozione della ruggine, seguiti da fosfatazione per creare uno strato ruvido di fosfato che migliora significativamente l'adesione penetrante con il nucleo in gomma; tutti i cavi vengono raddrizzati sotto una tensione uniforme in preparazione per il passaggio successivo.


IV. Calandratura + Formatura (assemblaggio a strati per produrre il nastro verde)

Opzione A: nucleo in tessutonastro trasportatoreformando

Rivestimento in gomma tramite calandra a quattro rulli: la tela pretrattata passa attraverso i rulli di calandratura a velocità costante, con un sottile strato di anima in gomma applicato uniformemente su entrambi i lati per produrre tessuto gommato su uno o due lati;

Assemblaggio multistrato: gli strati di tessuto gommato sono allineati e impilati in base al progetto (ad esempio, 3, 4 o 5 strati), con un sottile rivestimento di nucleo in gomma applicato tra gli strati per espellere l'aria intrappolata;

Vengono applicati strati di gomma sulla copertura inferiore e superiore (lo strato superiore è resistente all'usura) e viene applicata la gomma sui bordi per sigillare i lati;

I rulli di pressatura a freddo compattano l'insieme per eliminare bolle d'aria e rughe, producendo la cintura verde non vulcanizzata.

Opzione B: formazione di nastri trasportatori con nuclei di cavi in ​​acciaio (applicazione ad alta resistenza)

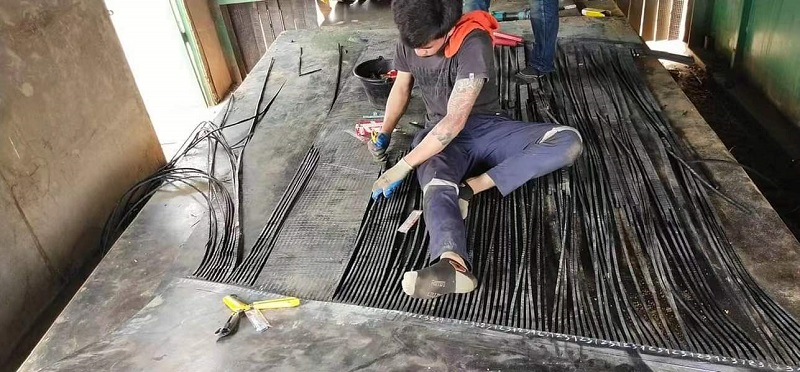
Cavi multipli in acciaio sono disposti a intervalli uguali e con tensione costante sul tavolo di formatura per garantire una distribuzione uniforme del carico;

Viene steso uno strato inferiore di gomma centrale, i cavi vengono incorporati in modo piatto nella gomma e viene applicato uno strato di gomma riempitivo intermedio per riempire gli spazi tra i cavi;

Vengono applicati strati di gomma ispessiti sulla copertura superiore e inferiore e gomma di tenuta dei bordi laterali;

La pressatura a freddo sottovuoto consolida l'assemblaggio, prevenendo sacche d'aria o formazione di bolle tra i cavi e la gomma.

Prodotti derivati ​​speciali

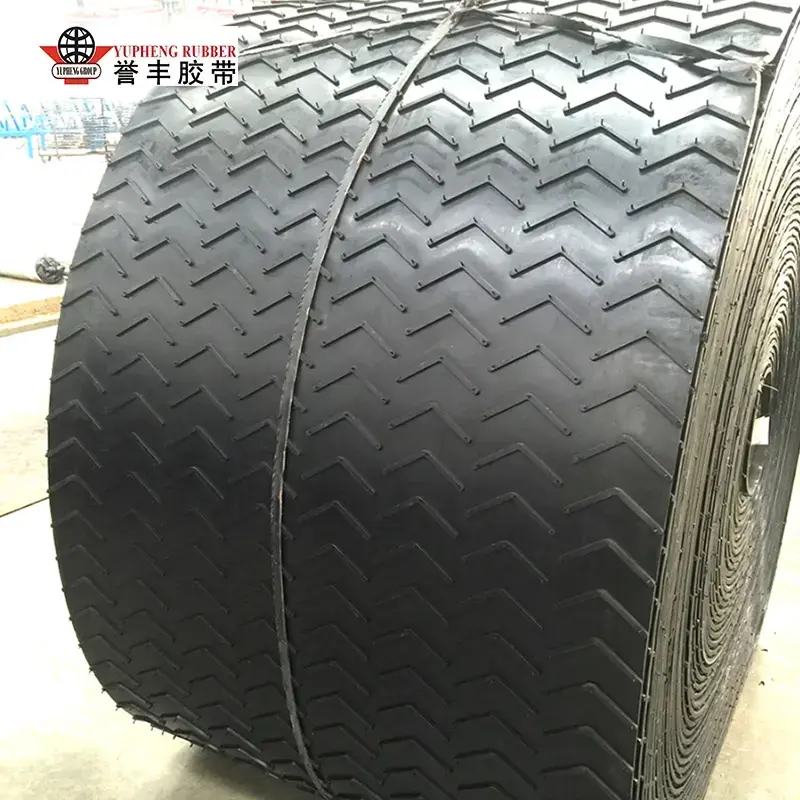
Pareti laterali, tacchetti e fogli di gomma modellati vengono installati simultaneamente durante la formatura per produrre semilavorati integrati antiscivolo o con pendenza ripidanastri trasportatori. 


V. Vulcanizzazione (processo di indurimento del nucleo; reticolazione permanente della gomma)

La vulcanizzazione è il passaggio fondamentale che trasforma il "grezzo di gomma grezza morbida" in un prodotto finito ad alta resistenza. Vengono utilizzati due tipi principali di apparecchiature:

Pressa per vulcanizzazione a letto piano (processo batch; per larghezze da piccole a medie o nastri speciali)

Il nastro grezzo viene posizionato tra piastre riscaldate multistrato. Condizioni di processo: temperatura 140–160°C, pressione 1,5–3 MPa e tempo di vulcanizzazione compreso tra 15 e 60 minuti a seconda dello spessore. Ad alta temperatura e pressione, le molecole di gomma si reticolano, fondendo gli strati di gomma e la struttura di rinforzo in un tutto unificato.

Vulcanizzatore a tamburo continuo (produzione in serie di cinghie piane standard per lunghe distanze)

Una cinghia in acciaio trascina continuamente il nastro grezzo a una velocità costante su un tamburo riscaldato e pressurizzato per una vulcanizzazione ininterrotta. Questo metodo è adatto a nastri trasportatori lunghi (chilometri di lunghezza), garantendo spessore uniforme e assenza di giunti di sezione.

Dopo la vulcanizzazione, il nastro subisce un processo di raffreddamento lento e graduale per prevenire fessurazioni o deformazioni causate dall'espansione e contrazione termica.


VI. Post-elaborazione e finitura

Raffreddamento e Fissaggio: Raffreddamento ad aria o ad acqua per abbassare completamente la temperatura e alleviare le tensioni di vulcanizzazione interna;

Rifilatura bordi: rimozione di bave/bave in eccesso da entrambi i lati per standardizzare la larghezza del nastro;

Trattamento superficiale: molatura, lucidatura e marcatura (modello di stampa, valutazione di resistenza, specifiche e data di produzione);

Lavorazione speciale: perforazione, taglio a lunghezze specifiche e giunzione a caldo dei giunti finiti secondo necessità.


Notizie correlate
Lasciami un messaggio
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il ​​nostro utilizzo dei cookie. politica sulla riservatezza
RifiutareAccettare